Độ mịn phân tán trong kiểm soát mực in
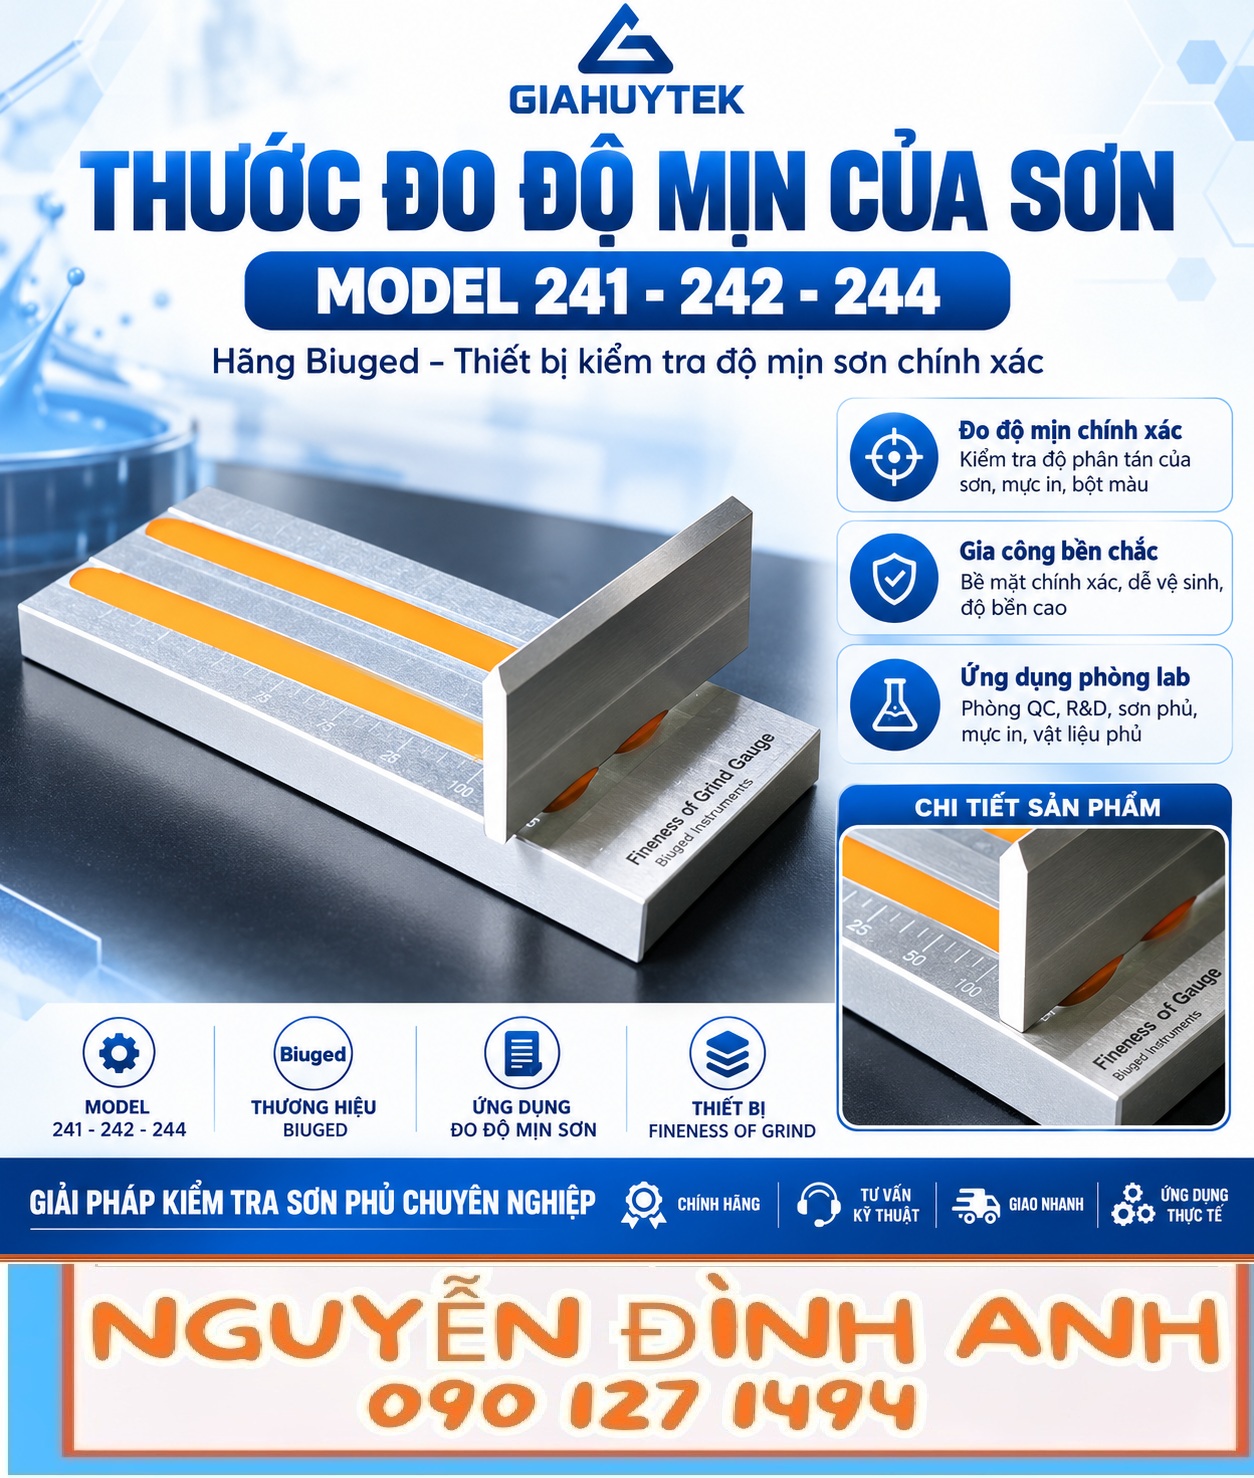
Với mực in bao bì, các hạt thô và cụm pigment có thể khiến việc duy trì bề mặt in đồng đều trở nên khó khăn. Vì thế, kiểm tra độ mịn phân tán là một phần hữu ích trong quá trình chuẩn bị mực và quản lý chất lượng. Thước Biuged BGD 241, BGD 242, BGD 244 cho phép trải mẫu trực tiếp và quan sát dấu hiệu hạt trên rãnh đo.
Phép kiểm tra phù hợp cần xuất phát từ loại mực và yêu cầu của quy trình. Không nên lấy kết quả của một loại mực để áp đặt cho hệ vật liệu khác. Người phụ trách phòng lab cần thống nhất cách lấy mẫu, tiêu chí đọc cùng giới hạn chấp nhận trước khi sử dụng kết quả để so sánh các lô hoặc trao đổi với sản xuất.
Nắm cấu tạo trước khi chọn model
Thước được chế tạo từ thép không gỉ, có mặt làm việc cùng rãnh chuyển dần từ sâu đến nông. Khi dao kéo lớp mẫu qua rãnh, hạt thô hoặc kết tụ có thể để lại dấu ở vùng tương ứng. Dụng cụ đánh giá sự phân tán, không cung cấp toàn bộ phân bố kích thước hạt và không thay thế phép đo màu hay độ nhớt mực.
BGD 241 là dòng một rãnh với các dải đo tùy phiên bản từ 0–15 đến 0–150 µm. BGD 242 dùng hai rãnh; BGD 244 dùng một rãnh rộng với các lựa chọn 0–25, 0–50, 0–100 µm. Cần xác nhận mã đặt hàng, dải đo và thang chia trên sản phẩm thực tế khi lựa chọn cho phòng thử nghiệm bao bì.
Chuẩn bị mẫu mực và bề mặt kiểm tra
Đồng nhất mẫu trước khi lấy phần thử, đặc biệt khi mực đã để yên và có khả năng lắng. Ghi nhận mã lô, công đoạn và thời gian lấy để dữ liệu có thể truy xuất. Nếu quy trình cần điều chỉnh mẫu, thực hiện theo hướng dẫn đã duyệt; không pha thêm dung môi một cách tùy ý chỉ vì thao tác kéo đang khó.
Bàn thử phải phẳng và chắc. Làm sạch rãnh cùng dao gạt bằng chất tương thích với hệ mực, dùng khăn mềm ít xơ để tránh đưa tạp chất vào phép đo. Kiểm tra cạnh dao, loại bỏ cặn ướt và cặn khô đúng cách trước khi cho mẫu mới lên thước. Ánh sáng quan sát cần đủ để phân biệt vệt hạt.
Kéo mẫu và xác định vùng đọc
Đặt phần mực thử ở đầu rãnh có chiều sâu lớn nhất. Giữ dao theo tư thế hướng dẫn, cho cạnh làm việc tiếp xúc ổn định rồi kéo về đầu nông trong một lượt liên tục. Chuyển động cần đều tay, không giật, không dừng giữa đường và không gạt nhiều lần trên cùng lớp mực để sửa bề mặt.
Đọc ngay sau khi kéo theo phương pháp của phòng thử nghiệm. Nếu áp dụng ISO 1524 hoặc ASTM D1210, tuân theo cách xác định điểm đọc và điều kiện của tiêu chuẩn được chọn. Ghi thang µm hay Hegman đúng với dụng cụ, tránh bỏ đơn vị. Một vệt do bụi hoặc dao bị hư cần được điều tra thay vì tự động coi là đặc tính mẫu.
Dùng kết quả để trao đổi giữa lab và sản xuất
Biểu mẫu nên chứa mã mẫu, tên thiết bị, dải đo, kết quả từng lượt, người thử và các điều kiện cần thiết. Khi hai lần kéo cho nhận định khác nhau rõ rệt, hãy kiểm tra lại mẫu có đồng nhất hay không và dụng cụ có sạch hay không. Phép thử lặp chỉ có ý nghĩa khi được thực hiện với cùng nguyên tắc.
Dữ liệu độ mịn có thể hỗ trợ theo dõi quá trình phân tán pigment và kiểm tra sự ổn định của mực giữa các mẻ. Tuy nhiên, chất lượng in còn liên quan đến nhiều yếu tố khác; không suy ra toàn bộ tính năng của mực chỉ từ số đọc trên thước. Kết hợp với các chỉ tiêu phù hợp giúp đánh giá sản phẩm đầy đủ hơn.
Vệ sinh sau ca và chọn bộ thước phù hợp
Lau mực khi còn ướt, sử dụng dung môi phù hợp và tuân thủ an toàn hóa chất tại nơi làm việc. Không lấy vật sắc để cạy rãnh, không dùng chất mài làm thay đổi bề mặt. Sau khi sạch và khô, đặt thước cùng dao vào hộp bảo vệ, tránh va chạm khi chuyển giữa phòng lab và khu vực sản xuất.
Khi cần trang bị thước đo độ mịn Biuged cho ngành bao bì, hãy nêu loại mực, khoảng độ mịn mục tiêu và phương pháp sẽ dùng. Những thông tin này giúp đối chiếu BGD 241, BGD 242 hoặc BGD 244 theo nhu cầu thực tế. Một bộ dụng cụ phù hợp đi cùng quy trình rõ ràng là cơ sở để duy trì kết quả có thể so sánh.